P690Q压力容器板 超高强度钢的性能特点与工程应用
一、P690Q是什么材料
P690Q是依据EN 10028-6标准生产的淬火加回火(Q+T)可焊接细晶粒结构钢板,专用于压力容器制造。牌号中的"P"代表Pressure(压力容器用钢),"690"表示最小规定屈服强度为690 MPa,"Q"表示交货状态为淬火加回火。该钢种属于超高强度压力容器用钢系列,与P355、P460等中高强度钢种构成完整强度梯度,适用于对自重控制和承载能力要求极高的场合。
二、化学成分设计思路
P690Q采用低碳、微合金化加多元合金化的设计策略:
- 碳含量控制在较低水平(通常≤0.20%),以保证焊接性和低温韧性;
- 锰、镍、铬、钼等元素协同加入,提供淬透性和固溶强化;
- 微合金元素(Nb、V、Ti)通过细晶强化和析出强化提升强度;
- 严格控制磷、硫含量以减少偏析和夹杂,保证Z向性能和断裂韧性。
低碳加调质处理的组合,使得P690Q在获得高强度的同时保留了可接受的焊接工艺窗口。
三、力学性能特征
P690Q的核心力学指标包括:
| 性能指标 | 典型要求 |
|---------|----------|
| 屈服强度ReH | ≥690 MPa |
| 抗拉强度Rm | 770~940 MPa |
| 断后伸长率A | ≥14% |
| 冲击功(-20℃或更低) | 按合同约定,通常≥27J~40J |
需要特别注意的是,P690Q的屈强比较高(通常在0.85以上),这意味着材料的塑性储备相对有限,在结构设计中需充分考虑应力分布和失效模式,避免单纯依赖屈服强度进行保守设计。
四、制造与加工要点
4.1 冶炼与轧制
P690Q通常采用炉外精炼加真空脱气工艺冶炼,保证钢质纯净度。轧制后须进行淬火(水淬或加速冷却)加高温回火,以获得回火马氏体或贝氏体组织。
4.2 焊接
这是P690Q应用中最关键的环节。由于强度级别高,焊接时需注意:
- 选用匹配强度级别的低氢焊材,焊前严格烘干;
- 控制预热温度和层间温度(一般预热100~150℃,视板厚和接头形式调整);
- 控制热输入,避免热影响区软化或硬化不均;
- 焊后视需要进行消氢处理或局部热处理。
焊接工艺评定必须针对具体板厚、接头型式和焊材组合进行,不可直接套用低强度钢种的参数。
4.3 成形与切割
冷成形时需考虑高屈强比带来的回弹量增大问题,成形后宜进行去应力热处理。切割可采用等离子或激光切割,热切割边缘需打磨去除硬化层。
五、典型应用场景
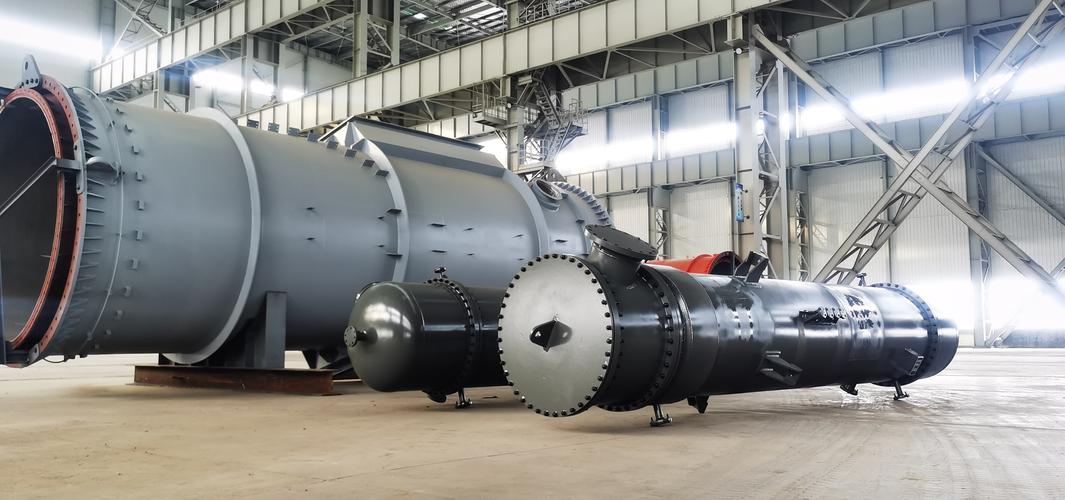
P690Q主要用于对重量敏感或承载要求极高的压力容器设备:
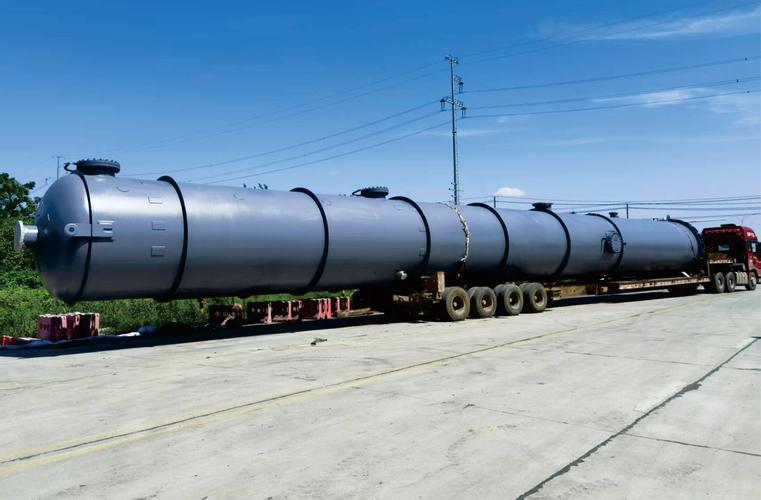
- 大型移动式压力容器(如罐车、罐式集装箱),高强度带来的壁厚减薄直接转化为容积增加和自重降低;
- 高压储氢容器,满足高设计压力下的壁厚控制需求;
- 水电站压力钢管和蜗壳,承受高水头载荷;
- 重型液压设备蓄能器和高压换热器壳体;
- 起重机械、海洋工程中的耐压结构件。
六、选用时的注意事项
- 韧性匹配:高强度的代价是韧性余量收窄,必须根据最低设计金属温度核实冲击韧性要求;
- 设计规范符合性:不同标准体系(GB、EN、ASME)对P690Q级别的认可程度和许用应力取值存在差异,设计前需确认规范适用性;
- 厚度效应:厚板的心部性能与表层差异明显,采购技术条件中应明确取样位置和性能验证要求;
- 全生命周期考量:包括焊接可施工性、在役检验可达性及缺陷容限评估。
P690Q代表了压力容器用钢向更高强度级别发展的方向,但其应用高度依赖严格的制造工艺控制和针对性的设计验证,不宜简单按普通低合金钢的经验直接替换使用。
如若转载,请注明出处:http://www.wlc5566.com/product/35.html
更新时间:2026-10-28 16:31:21